- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Prodotti
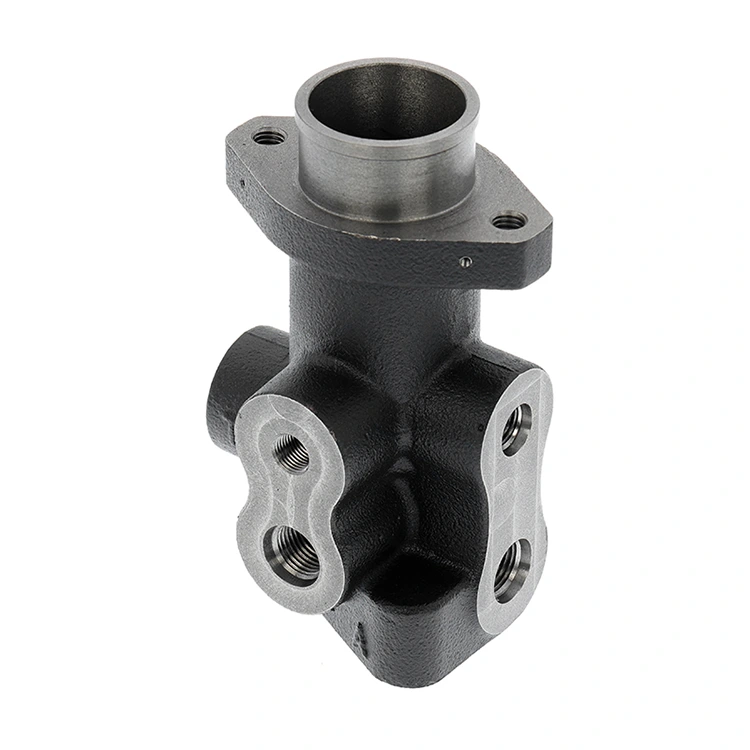

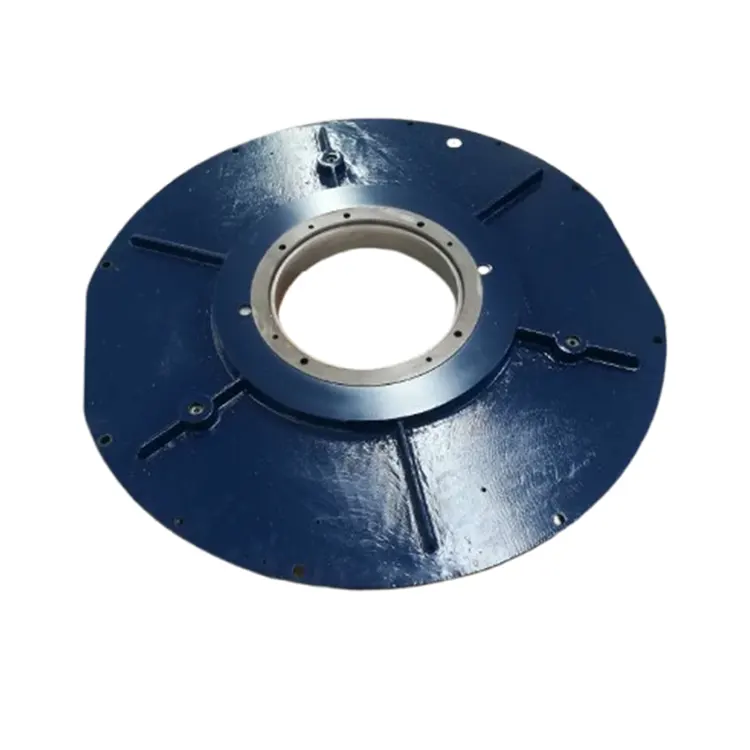
Freni per turbine eoliche
La nostra lavorazione di precisione per i freni delle turbine eoliche inizia con la scelta dei materiali giusti per ogni parte fondamentale: sappiamo che i parchi eolici devono affrontare sfide uniche. Per le pinze dei freni utilizziamo acciaio legato. È forte e resistente, perfetto per gestire la forza di bloccaggio quando il freno preme l'arresto di emergenza. Prima della lavorazione, controlliamo ogni forgiatura con test ad ultrasuoni.
Invia richiesta
Descrizione del prodotto
Qingdao Difon Machinery Co., Ltd. – Produttore di freni per turbine eoliche
Qingdao Difon Machinery Co., Ltd. (Difon) produce sistemi frenanti per turbine eoliche ad alta precisione per parchi eolici onshore e offshore. Ci concentriamo su freni durevoli e fondamentali per la sicurezza in grado di gestire condizioni meteorologiche estreme e carichi pesanti. Il nostro processo di produzione integra standard di energia eolica, una solida selezione dei materiali e una rigorosa convalida delle prestazioni, quindi i produttori di turbine eoliche e i team di manutenzione si affidano a noi per freni affidabili.
Come produttori di freni per turbine eoliche con anni di esperienza, sappiamo che nell'energia eolica i sistemi frenanti sono molto più che semplici dispositivi di arresto; sono sistemi di sicurezza critici che arrestano le turbine durante i temporali, facilitano la manutenzione e prevengono la velocità eccessiva del rotore. Arrestano la turbina durante i temporali, la rallentano per la manutenzione e impediscono al rotore di girare troppo velocemente quando il vento cambia. I freni industriali generici non possono farlo: i freni delle turbine eoliche necessitano di un controllo preciso dell'attrito, resistenza alla ruggine e lunga durata. Un guasto ai freni può costare agli operatori oltre 10.000 dollari al giorno in caso di inattività. Questo è il motivo per cui i dettagli critici, come la planarità della superficie di accoppiamento della pinza e la consistenza del materiale di attrito della pastiglia freno, sono fondamentali per garantire l'affidabilità del sistema e prevenire costosi tempi di fermo. La nostra attenzione alla sicurezza e alle prestazioni ci ha reso un punto di riferimento per i progetti eolici globali, dal parco eolico cinese Gansu al parco eolico offshore europeo del Mare del Nord.
La nostra lavorazione di precisione per i freni delle turbine eoliche inizia con la scelta dei materiali giusti per ogni parte fondamentale: sappiamo che i parchi eolici devono affrontare sfide uniche. Per le pinze dei freni utilizziamo acciaio legato. È forte e resistente, perfetto per gestire la forza di bloccaggio quando il freno preme l'arresto di emergenza. Prima della lavorazione, controlliamo ogni forgiatura con test ad ultrasuoni. Lo scorso trimestre, questo test ha rilevato difetti interni in un lotto: lo abbiamo rifiutato immediatamente, evitando in seguito crepe sulla pinza. Per i dischi freno utilizziamo un materiale a due strati: un nucleo in acciaio a basso tenore di carbonio per la massima resistenza e uno strato di attrito in acciaio al cromo ad alto tenore di carbonio sulla parte superiore. Questa miscela è resistente all'usura e si raffredda rapidamente, quindi il freno non perde potenza durante le soste lunghe. Per i freni offshore, tutte le parti hanno un rivestimento a due strati: prima la placcatura in zinco-nichel, poi un rivestimento superiore in PTFE. Questo rivestimento supera 2000 ore di test in nebbia salina e resiste per oltre 15 anni, molto meglio dei rivestimenti industriali standard che durano solo 5 anni. Questa strategia proprietaria dei materiali garantisce la longevità dei componenti anche negli ambienti dei parchi eolici più difficili.
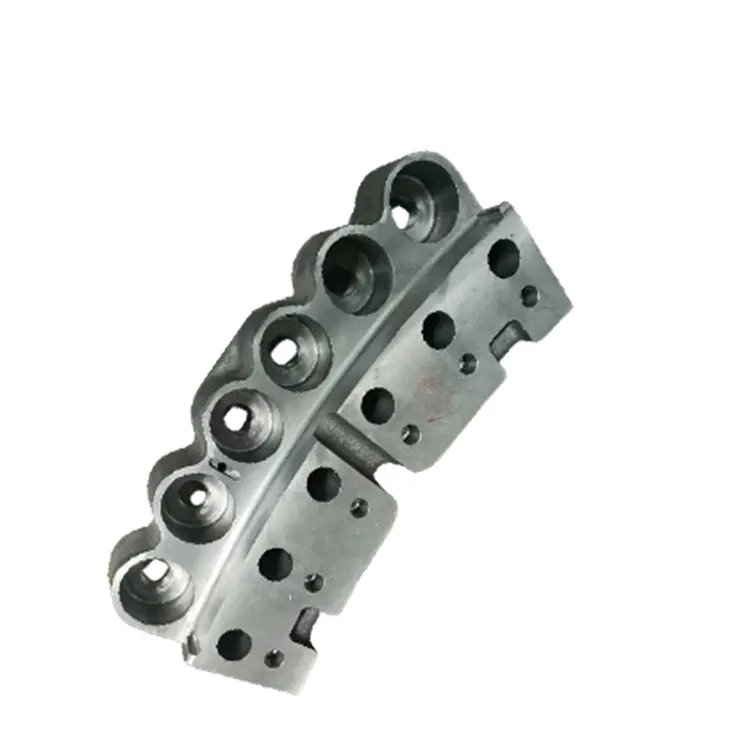
La nostra competenza tecnica emerge nella lavorazione delle parti chiave dei freni delle turbine eoliche. Per le pinze dei freni utilizziamo macchine CNC a 5 assi in grado di ripetere le posizioni entro ±0,002 mm. Questa precisione è importante: abbiamo bisogno che la superficie di montaggio della pastiglia del freno sia piatta e che i fori del pistone idraulico siano perfettamente allineati. Un piccolo errore di planarità di 0,02 mm può causare un'usura non uniforme della pastiglia del freno, riducendone la durata del 30% e producendo più rumore. Durante la lavorazione, utilizziamo utensili in metallo duro ad avanzamenti elevati con refrigerante interno per impedire al calore di deformare la pinza: le pinze a pareti spesse spesso presentano questo problema. Per i dischi freno utilizziamo torni verticali in grado di gestire dischi fino a 2,5 m di larghezza. Rendiamo liscia la faccia di attrito. Dopo la tornitura, eseguiamo una “fase di distensione”: riscaldiamo il disco a 550℃ per 2 ore, quindi rilavoriamo le superfici della chiave. Ciò elimina lo stress residuo della forgiatura, quindi il disco non si deforma nel tempo: la deformazione provoca frenate irregolari e vibrazioni del rotore. Ogni pezzo lavorato viene controllato al 100% con una macchina di misura Layton. Esegue la scansione di oltre 80 punti chiave per corrispondere al progetto 3D: ciò garantisce la completa conformità dimensionale alle specifiche di progettazione.
Non ci fermiamo alla lavorazione: testiamo accuratamente i freni delle nostre turbine eoliche con controlli specifici del vento. Disponiamo di un laboratorio interno con una piattaforma di prova dei freni delle turbine 1:1. Copia le condizioni del mondo reale: velocità del rotore da 0 a 30 giri/min, forze di bloccaggio da 50 a 100 kN e temperature da -40 ℃ a 80 ℃. Per ogni lotto di freni, eseguiamo quattro test chiave:
Test di frenata di emergenza: simuliamo una tempesta che fa girare il rotore troppo velocemente e misuriamo la distanza necessaria per fermarsi. I nostri freni si fermano sempre entro 1,5 giri del rotore: sono conformi alle norme IEC 61400-12-1.
Test di usura: eseguiamo oltre 10.000 cicli di frenata e controlliamo l'usura delle pastiglie. I nostri cuscinetti si usurano solo ≤0,5 mm: la media del settore è 1,2 mm.
Test di corrosione offshore: esponiamo le parti alla nebbia salina per 2000 ore, quindi controlliamo la presenza di ruggine e se funzionano ancora. Le nostre parti rivestite mantengono il 95% della loro forza di serraggio, senza ruggine in vista.
Test a bassa temperatura: lasciamo i freni a -40℃ per 72 ore, quindi testiamo se la loro forza rimane costante. Le nostre pinze e i nostri sistemi idraulici non si irrigidiscono né perdono, aspetto fondamentale per i parchi eolici freddi in Canada e Scandinavia.
|
Controllo delle prestazioni |
Norma di prova |
|
Distanza di arresto di emergenza |
CEI 61400-12-1 |
|
Usura pastiglie freno (10.000 cicli) |
ISO2685 |
|
Resistenza alla nebbia salina |
ASTM B117 |
|
Funzionalità a bassa temperatura |
DIN EN 60068-2-1 |
Realizziamo anche freni personalizzati per le diverse esigenze dei parchi eolici, che si tratti di freni onshore per pianure polverose o offshore per acqua salata. Un buon esempio è il nostro lavoro nel 2023 con un produttore europeo di turbine eoliche per il loro progetto da 6 MW nel Mar Baltico. Avevano due grossi problemi: i freni standard non riuscivano a gestire i venti medi di 12 m/s e la nebbia salina faceva crollare presto le guarnizioni. I nostri ingegneri hanno riprogettato tre parti chiave:
Pinza freno: abbiamo aumentato la forza di bloccaggio da 80 kN a 110 kN regolando le dimensioni del pistone idraulico. Abbiamo anche utilizzato il design topologico per mantenere lo stesso peso della pinza, in modo che il rotore non si sbilanciasse.
Materiale della guarnizione: siamo passati dalla gomma nitrilica al fluoroelastomero (FKM). Resiste all'acqua salata e rimane flessibile a -30℃.
Disco freno: abbiamo aggiunto scanalature termiche radiali per ridurre l'accumulo di calore durante le soste prolungate, riducendo la temperatura del disco di 40 ℃ rispetto al vecchio design.
Questi freni personalizzati sono stati sottoposti a oltre 500 ore di test in loco. Non hanno avuto problemi di velocità eccessiva e nessuna perdita di tenuta dopo 6 mesi. Il successo di questa soluzione personalizzata ha portato ad un ordine di 300 set. Questo progetto esemplifica il nostro impegno nel risolvere sfide operative specifiche, non solo nel fornire componenti standard.
RLa tua garanzia di qualità è supportata dal nostro rigoroso controllo durante tutta la produzione, supportato dalle certificazioni ISO 9001:2015 e IATF 16949. Ogni lotto di freni viene controllato da un laboratorio di terze parti. Inoltre tracciamo ogni parte: ognuna ha un numero di serie univoco collegato a certificati dei materiali, registri di lavorazione e rapporti di prova. Ciò consente ai clienti di seguire le prestazioni del freno durante i suoi 15 anni di vita utile. Per i team di manutenzione, offriamo la riparazione dei freni: smontiamo i vecchi freni, rilavoriamo le superfici usurate delle pinze, sostituiamo i materiali di attrito e li testiamo nuovamente. Ciò prolunga la vita del freno di 5-7 anni e fa risparmiare ai clienti il 40% rispetto all’acquisto di nuove parti. Il mese scorso, un parco eolico cinese ha utilizzato questo servizio: ha fatto sì che i suoi vecchi freni funzionassero come nuovi a un costo molto inferiore.
La nostra lavorazione di precisione per i freni delle turbine eoliche deriva dalla comprensione delle esigenze dell'energia rinnovabile: sicurezza, durata e risparmio di denaro. Che tu sia un produttore che costruisce turbine offshore da 8 MW o un parco eolico che ripara turbine onshore da 2 MW, i nostri freni sono realizzati per soddisfare le tue esigenze di carico, ambiente e sicurezza. Spediamo in oltre 20 paesi e il nostro team tecnico è disponibile 24 ore su 24, 7 giorni su 7: il mese scorso un cliente canadese ha avuto un problema al freno di emergenza e abbiamo risposto in 48 ore. Difon non è solo un produttore: siamo il vostro partner a lungo termine per progetti di energia eolica. Con la crescita dell'energia rinnovabile, continueremo a migliorare i freni delle nostre turbine eoliche, aiutandoti a mantenere le turbine in funzione e a ridurre i rischi per la sicurezza.
Tag caldi: Freni per turbine eoliche
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
prodotti correlati